

Kontaktoplysninger
-
 Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Få et tilbud
Typiske støbeformomkostninger: Prisintervaller, omkostningsdrivere og hvordan tilbud beregnes
2026-08-13
Et lille zinklegering trykstøbeværktøj til en simpel del kan koste omkring US $3.000 til US $8.000. En mellemstor aluminiumsform med to hulrum og grundlæggende vandkøling lander normalt mellem US $15.000 og US $50.000. En stor konstruktionsform til biler eller nye energikøretøjer, af den type, der bruges til et motorhus, transmissionskasse eller batteribakke, kan hurtigt passere 100.000 USD, og versioner med store glidesystemer og konform køling er blevet citeret over 300.000 USD. Det mest brugbare svar på spørgsmålet er derfor ikke ét nummer, men et band. Planlæg for US $ 3.000 i den lave ende, US $ 20.000 til US $ 60.000 for de fleste produktions-aluminiumsværktøjer og betydeligt mere for komplekse automotive matricer. Denne artikel forklarer, hvad der flytter et tilbud fra bunden af det pågældende bånd til toppen, hvorfor udvalget eksisterer, og hvordan leverandører rent faktisk beregner det antal, du modtager.
En trykstøbeform er ikke et katalogprodukt. Det er et brugerdefineret præcisionsværktøj, der begynder med et sæt kundedeltegninger, er bearbejdet af smedede stålblokke og er tunet gennem prøveskud, indtil det producerer dele inden for specifikationerne. Fordi geometri, legering, produktionsvolumen, krav til overfladefinish og kvalitetsforventninger ændres med hvert projekt, ændres prisen på formen med dem. Leverandører trækker ikke en pris fra en liste; de citerer det fra en strukturel analyse af delen og produktionsprogrammet bag den.
Delgeometrien bestemmer støbeformens ydre dimensioner, antallet af slides og kerner, dybden og formen af hulrummet, portpositionen og kompleksiteten af kølekanalerne. En flad, kasseformet del med åbne sider er noget af det billigste at værktøj. Et lukket hus med indvendige ribber, fremspring, huller vinkelret på skillelinjen og underskæringer, der kræver bevægelige slæder, koster mange gange mere. Stålvolumenet, bearbejdningstiden og risikoen for støbefejl stiger alt sammen med geometriske vanskeligheder, og det bygger leverandørerne ind i tilbuddet.
Det hjælper med at adskille selve formen fra de dele, den producerer. Formen er en kapitaludgift, der betales én gang og derefter afskrives over produktionskørslens levetid. Enhedsprisen for den støbte del afspejler cyklustid, materiale, arbejdskraft og overhead, men ikke den fulde pris for værktøjet. Købere, der sammenligner tilbud på forme uden også at sammenligne delpris, planlagt volumen og værktøjslevetid, vil drage de forkerte konklusioner. En billig form, der kræver hyppige reparationer eller producerer inkonsistente dele, kan øge de samlede omkostninger dramatisk. Formens faktiske værdi måles i skud, ikke i dens oprindelige faktura.
For at forstå, hvorfor tilbud er forskellige, hjælper det at vide, hvad leverandøren skal betale for. Et formtilbud er bygget op af fem hovedblokke: teknik, stål, bearbejdning, standardkomponenter og prøveudtagning. Hver blok har sin egen omkostningsstruktur og risikoprofil.
Konstruktionsfasen omfatter port- og løberdesign, køleberegning, trækanalyse, krympekompensation og en formflowsimulering for krævende dele. På en kompleks bilstøbning definerer designeren også slædeaktiveringsmetoden, udstødningssekvensen og den termiske balance af formen. Design tager timer, og disse timer er opkrævet. På simple forme kan teknik tegne sig for 5 til 10 procent af tilbuddet; på komplekse tyndvæggede autodele med snævre tolerancer kan andelen nå op på 15 procent eller mere. Engineering indebærer også skjulte risici: en form, der er dårligt designet, kan kræve omarbejdelse efter det første forsøg, hvorfor erfarne leverandører investerer i simulering frem for gætværk.
Formstål is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Hulrummet er formet ved CNC-fræsning, derefter afsluttet med EDM eller trådskæring for skarpe hjørner og dybe detaljer. Den nødvendige tid afhænger af overfladearealet, der skal skæres, stålets hårdhed og den tolerance, der skal holdes. Stål med høj hårdhed skærer langsommere og slider mere værktøj. Polering, hvis en højglans overfladefinish er påkrævet på støbningen, tilføjer manuelt arbejde. Bearbejdning er typisk den dyreste blok i tilbuddet, nogle gange 30 til 40 procent af totalen.
Slæder, kerner, udkasterstifter, styresøjler, vandtilslutninger og skilleplanet skal alle monteres og justeres. Dysen skal lukke på indsprøjtningsmaskinen med det korrekte låsetryk, og halvdelene skal passe jævnt, så der ikke dannes flash. Montering er en håndværksoperation. Det kræver dygtige værktøjsmagere, og det er svært at komprimere til en tidsplan.
De fleste leverandører inkluderer to eller tre forsøgsrunder i tilbuddet. Formen monteres på en rigtig trykstøbemaskine, der laves testbilleder, delene måles, og der foretages rettelser. Materiale forbruges, maskintid lejes, og ingeniører analyserer resultaterne. Hvis forsøget afslører et dimensionsproblem eller et fyldningsmønster, går formen tilbage til butikken for modifikation. Nogle leverandører citerer forsøg som en valgfri linje; andre inkluderer dem i totalen. Bekræft altid, hvad der er inde i nummeret.
Engineering, stål, bearbejdning og prøveudtagning forklarer, hvad der indgår i et tilbud, men fire specifikke design- og produktionsbeslutninger dominerer den endelige pris. I anslagsrækkefølge er de delkompleksitet, hulrumstal, formstørrelse og kølesystemdesign.
Kompleksitet er den klassiske prismultiplikator. Overvej, hvad der sker, når en del har et underskæring, hvilket er enhver funktion, der forhindrer direkte udslyngning fra formen. Underskæringen tvinger designeren til at tilføje en glide- eller sammenklappelig kerne, der bevæger sig med hydraulisk eller mekanisk aktivering. Et dias tilføjer tusindvis af dollars til formen, plus et vedligeholdelsespunkt i hele værktøjets levetid. To dias kan tilføje titusinder. Indvendige gevind, snap-fit kroge og vinklede funktioner tilføjer yderligere værktøjer. Hver funktion, der komplicerer udstødningsretningen, øger antallet af bevægelige dele i formen, bearbejdningstiden og risikoen for fejl over 100.000 skud.
På den anden side tilføjer funktioner, der flugter med skillelinjen, små omkostninger. Trækvinkler, generøse radier og ensartet vægtykkelse kræver ikke ekstra mekanismer. Deldesigneren har mere indflydelse på formomkostningerne, end formproducenten gør. En god leverandør eller en god gennemgang af design-til-fremstilling kan identificere de omkostningsdrivende funktioner, før der skæres i stål.
Hulrumstælling afgør, hvor mange dele der produceres pr. skud. Et hulrum giver en del pr. cyklus; to hulrum giver to; fire giver fire. Flere hulrum hæver formprisen, fordi bearbejdningsvolumenet og stålstørrelsen vokser, men de sænker enhedsomkostningerne, når ordrevolumen er høj. En form med to hulrum kan koste 60 til 80 procent mere end den samme form med et enkelt hulrum, ikke dobbelt, fordi basen og spændesystemet er delt. Leverandører beregner det optimale hulrumstal ud fra det årlige produktionsmål, maskinkapacitet og delvægt. Hvis du kun har brug for 20.000 dele om året, er en støbeform med enkelt hulrum normalt det rationelle valg. Hvis du har brug for 500.000, skubber den samme logik mod to eller fire hulrum.
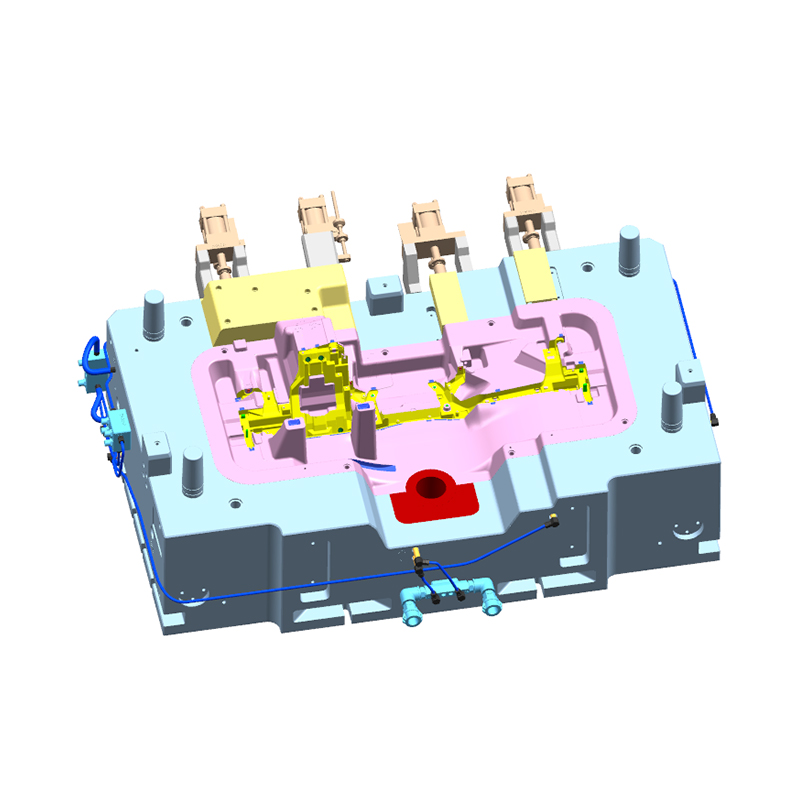
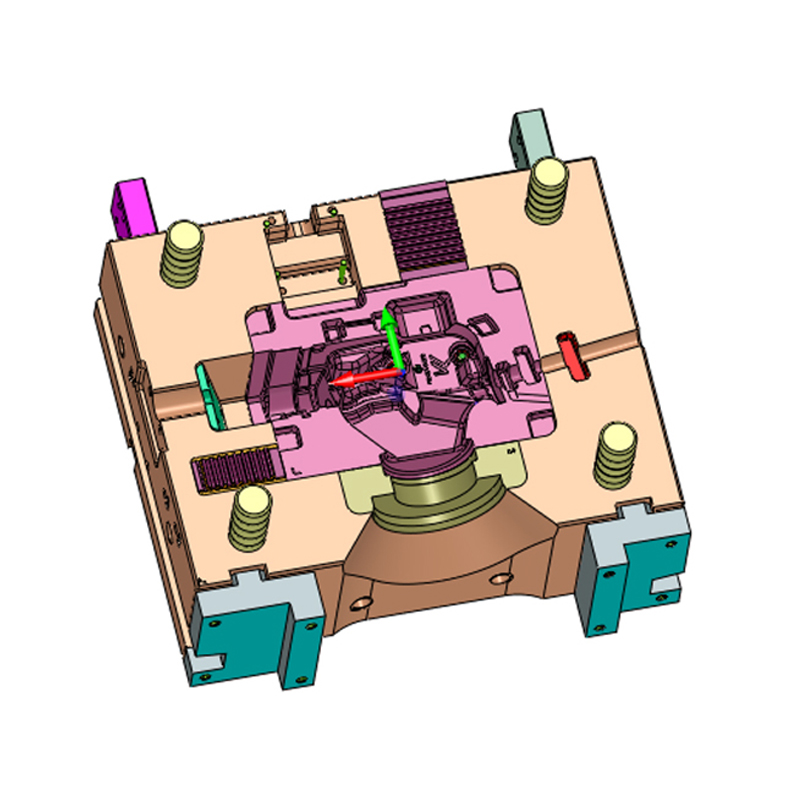
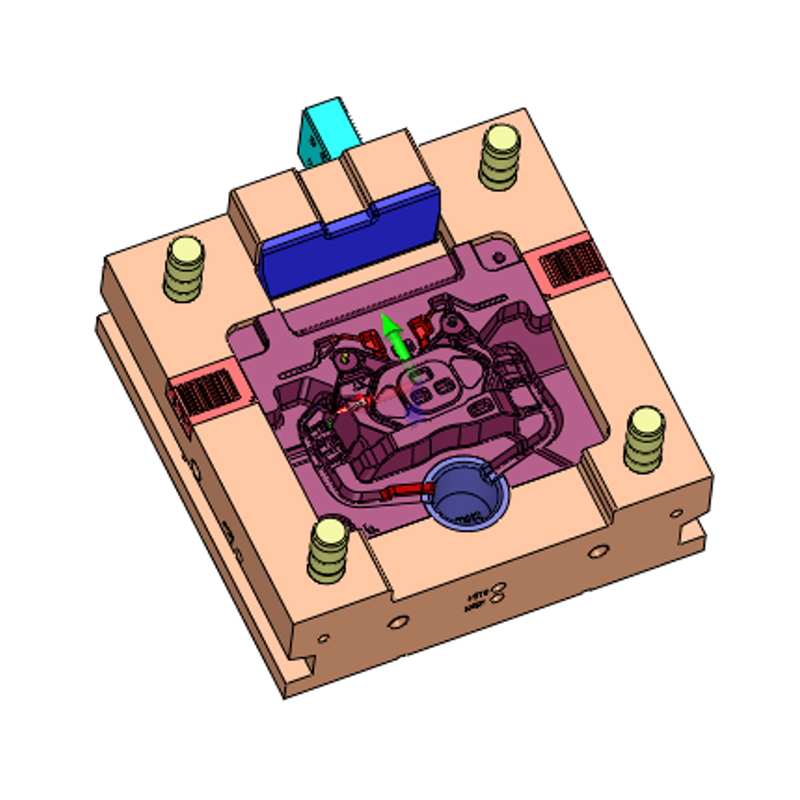
Formens ydre størrelse indstilles af delens projicerede areal, antallet af hulrum og løbersystemet. Støbeformens størrelse afgør, hvilken tonnage sprøjtemaskine, der kræves, og det påvirker igen trykstøbeanlæggets kapacitet og timepris. Større forme koster mere i stål, bearbejdning, varmebehandling og håndtering. Korrelationen er ikke perfekt lineær, men den er stærk. En lille 150 tons varmkammermaskine til zinkdele kan rumme en form, der kun er 350 mm kvadratisk; en 2.200 tons koldkammermaskine til et motorhus kræver en form på størrelse med en lille bil. Mellem disse to punkter kan værktøjsomkostningerne ændre sig med en faktor på 30. Et godt referenceeksempel er 800t aluminiumslegering trykstøbt boks , som sidder i det mellemstore til store segment af produktmixet og demonstrerer, hvor meget stål- og skærdesign et seriøst aluminiumsværktøjsprojekt involverer.
 Custom 800T aluminiumslegering trykstøbt kassefabrik, producenter - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. er Kinas 800T aluminiumslegering trykstøbte boksproducenter og brugerdefineret fabrik, detaljer: aluminiumslegeringsdyse-c... Se produkt →
Køling er den mindst synlige omkostningsdriver og en af de vigtigste for produktiviteten. Den hastighed, hvormed smeltet legering størkner, bestemmer cyklustiden og dermed prisen pr. skud. Simple lige-borede kølelinjer er billige og fungerer til flade dele. Konturformede eller konforme kølekanaler følger formen af hulrummet og reducerer varme punkter, men de kræver lodning, additiv fremstilling eller komplekse borestrategier, som alle øger omkostningerne. I højvolumenproduktion kan en form med overlegen køling forkorte cyklussen med flere sekunder og betale sin højere pris tilbage inden for måneder. Ved lavvolumenproduktion virker den beregning sjældent, og et enklere kølesystem er mere økonomisk.
Formstål selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Zinklegeringer støbes ved væsentligt lavere temperaturer, så en zinkform kan fremstilles af et forhærdet stål såsom P20 eller 1.2738 og kan stadig holde flere hundrede tusinde skud. Aluminiumslegeringer når omkring 610°C ved indsprøjtningsåbningen, og formoverfladen oplever gentagne gange alvorlige termiske chok, så matricen udvikler uundgåeligt varmekontrol efter et vist antal cyklusser. Værktøjslevetiden for en kavitetsindsats i aluminium er normalt vurderet til 60.000 til 150.000 skud, hvorefter indsatsen enten repareres eller udskiftes. Fordi kavitetsindsatsen er den dyreste enkeltkomponent, bestemmer stålets levetid direkte vedligeholdelsesbudgettet.
Supplerende behandlinger har også betydning. Nitrering, PVD-belægning og oxidbehandlinger reducerer lodning og erosion ved kavitetsoverfladen, hvilket forbedrer frigivelsen og forlænger levetiden mellem eftersyn. Disse processer tilføjer et par procent til formprisen og kan være pengene værd på dele med dybe kerner eller høje overfladekrav. Hele emnet metallurgi er dybt nok til at fortjene sin egen diskussion, og vi har skrevet en separat side om, hvordan man vælger det rigtige materiale til trykstøbeforme af aluminiumslegering, der dækker stålkvaliteterne, belægningsvalg og deres effekt på værktøjslevetiden.
Den legering du støber er ikke et materialevalg alene; den sætter den termiske og mekaniske designramme for værktøjet og derfor det nødvendige budget for at bygge det. Den samme delgeometri kan have betydningsfuldt forskellige formomkostninger i zink, aluminium eller magnesium.
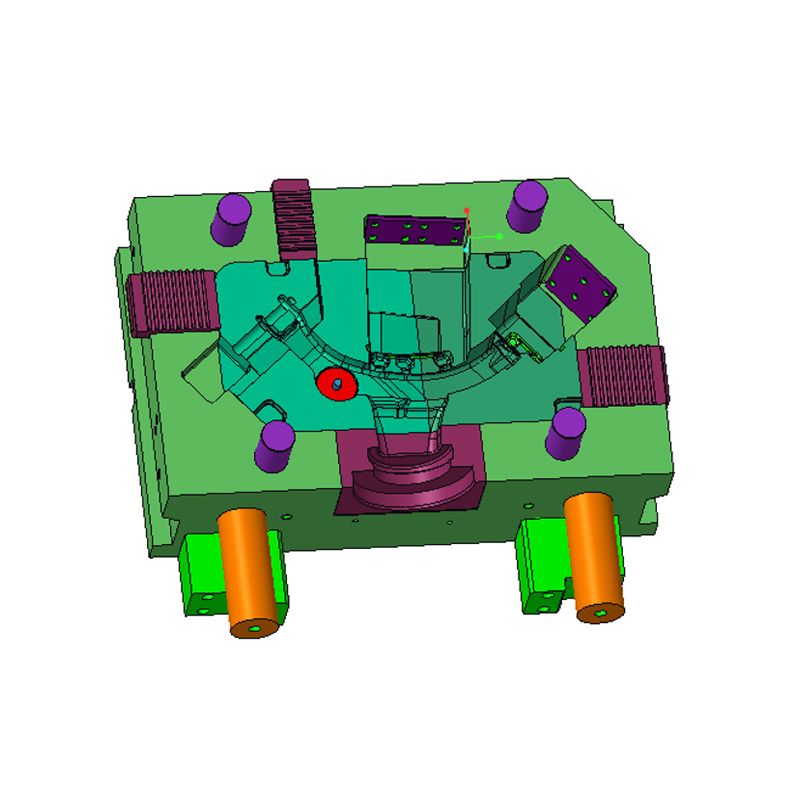
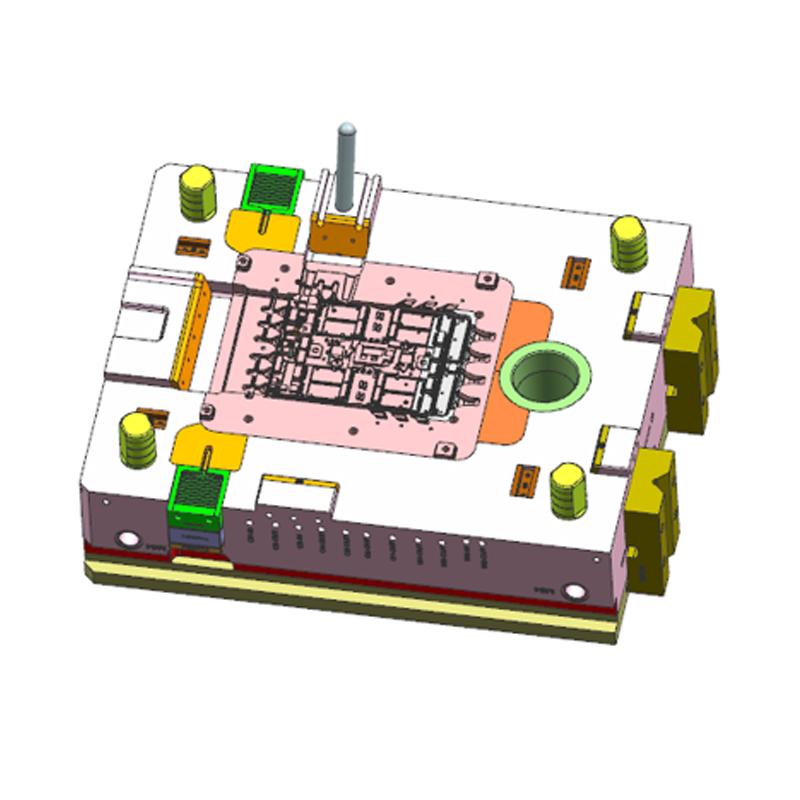
Zink legeringer melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t varmkammer trykstøbeform vi bygger til zinkdele repræsenterer den mest overkommelige indgang til trykstøbeprocessen.
 Custom 150T Hot Chamber Die Casting Mold Factory, Producenter - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. er Kina 150T Hot Chamber Die Casting Mold Manufacturers og Custom Factory, detaljer: 150T Hot Chamber Di... Se produkt →
Aluminiumslegeringer er støbt ved 610 til 700°C og kræver varmebehandlet stål, omhyggeligt designet køling og et robust udkastningssystem. En aluminiumsform med enkelt hulrum til et simpelt beslag kan koste 18.000 til 35.000 USD, mens en støbeform med to hulrum til et bilhus med slæder og indsatser vil nå 50.000 til 90.000 USD. Størrelsen på delen er den afgørende skalafaktor. Et stort lukket hus som f.eks. den tidligere nævnte 800t aluminiumslegering trykstøbt boks er typisk produceret i en form, der måler godt en meter på tværs, med flere indsatser, et kraftigt slidpladesystem og et kølenetværk forbundet til en matricetemperaturkontrolenhed. Dette værktøj er en multi-ton enhed, og dens pris afspejler stålvolumen, bearbejdningstimer og håndteringskrav for en så stor matrice.
Magnesiums støbetemperatur er tæt på aluminiums, så kravene til formstål og afkøling følger lignende mønstre. Den største forskel er behovet for højvakuumsystemer og strammere proceskontrol, især for tyndvæggede autodele. Formprisen kan sammenlignes med aluminiumsværktøj af samme størrelse og kompleksitet. Magnesiumforme har også en tendens til at kræve mere opmærksomhed til overfladebehandling og tætning, fordi magnesium er kemisk reaktivt i sin smeltede tilstand. Hvis delen er en letvægts konstruktionskomponent, såsom et styrebeslag eller en cross-car bjælke, er værktøjsomkostningerne ofte retfærdiggjort af den vægtbesparelse, den muliggør.
De fleste professionelle støbeformleverandører bygger et tilbud ud fra et bottom-up-omkostningsestimat snarere end et gæt. Proceduren følger samme logik på tværs af branchen, selvom de specifikke tal varierer fra butik til butik.
For det første gennemgår leverandøren delmodellen og identificerer skillelinjen, slæder, kerner, træk, portplacering og udkastningskrav. Ud fra denne analyse estimerer en ingeniør antallet af formdesigntimer og udarbejder en foreløbig formkonfiguration. For det andet bestemmes formrammestørrelsen ud fra det projicerede område og dybden af delen. Leverandøren beregner mængden af stål i bunden og skærene, multiplicerer med prisen pr. kilo for den valgte kvalitet og tilføjer varmebehandling. For det tredje estimeres bearbejdningstiden: CNC skrubbearbejdning, semi-finishing, efterbehandling, EDM, trådskæring og polering. Disse timer ganges med butikspriser. Fordi disse priser inkluderer maskinafskrivning, arbejdskraft og overhead, vil en formproducent, der har investeret i avanceret fem-akset bearbejdning, ofte citere højere timepriser, men færre timer.
For det fjerde er standardkomponenter, herunder ejektorstifter, styresøjler, returstifter, indløbsbøsninger, vanddyser, endestopkontakter og glidestyr, tilføjet til katalogpris plus et tillæg. For det femte anvendes montage- og monteringstimer. Til sidst tilføjer leverandøren omkostningerne til prøveoptagelser, inspektion og projektledelse og anvender derefter en overhead og fortjenstmargen.
Resultatet er et tal, der kun er så godt som fuldstændigheden af delinformationen. En deltegning, en udefineret legering eller et uoplyst krav til overfladefinish giver et foreløbigt tilbud. Når købere leverer fuldstændige CAD-data, materialekvalitet, årlig mængde og præference for maskintonnage, bliver tilbuddet meget mere pålideligt, og forberedelsestiden forkortes.
Købere spørger ofte, hvorfor en bestemt form er så dyr, når selve delen ser enkel ud. Svaret vises, når værktøjsomkostningerne er fordelt på antallet af producerede støbte dele. En 40.000 USD aluminiumsstøbeform bliver en pris pr. del på 0,80 USD ved en produktion på 50.000 dele og 0,08 USD ved 500.000 dele. Formen er en investering, hvis omkostninger genvindes gennem de lave enhedsomkostninger ved højtryksstøbning.
| Samlet produktionsvolumen | Formpris pr. del | Kontekst |
|---|---|---|
| 10.000 dele | US $4,00 | Lavt volumen prototyping eller nicheprodukt |
| 50.000 dele | 0,80 USD | Typisk mellemvolumen bil- eller industrikørsel |
| 100.000 dele | 0,40 USD | Højvolumen forbruger- eller bilkomponent |
| 500.000 dele | 0,08 USD | Masseproduktion, hvor trykstøbning er fuldt økonomisk |
Tabellen illustrerer, hvorfor prisen på skimmelsvamp aldrig bør betragtes isoleret. Hvis det planlagte volumen kun er 5.000 stykker, kan CNC-bearbejdning af emnedele være billigere, og sandstøbeværktøj kan stadig være billigere. Hvis det planlagte volumen er 200.000, kan enhver ekstra dollar brugt på to hulrum, overlegent stål eller bedre køling reducere cyklustiden og enhedsomkostningerne med en meningsfuld margin.
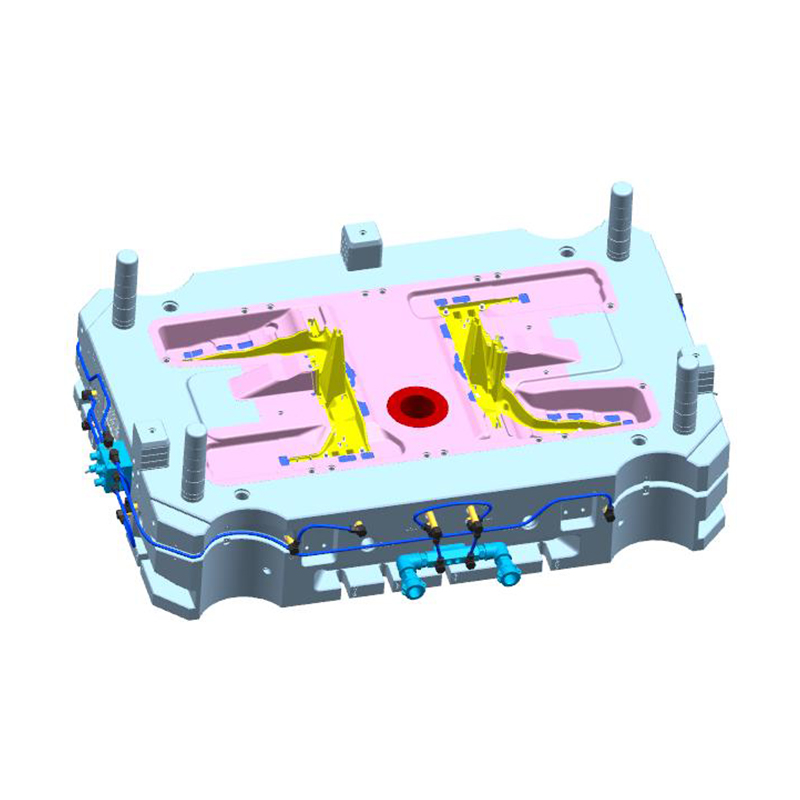
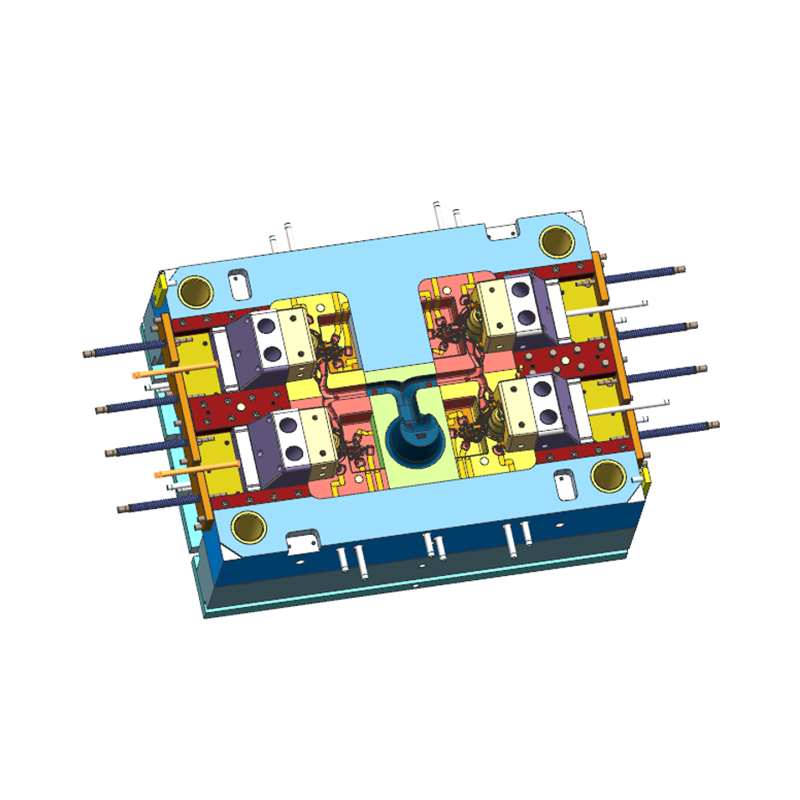
Specifikt for elektriske køretøjers drivlinjer er skala-tendensen ikke til at tage fejl af. Boliger og konstruktionsdele som f.eks 2200t aluminiumslegering trykstøbt motorhus produceres i store mængder på store maskinceller, og formomkostningerne, mens en sekscifret streg i projektbudgettet, fortyndes hurtigt af de hundredtusindvis af enheder, der produceres af værktøjet. Den samme logik gælder for transmissionshuse, batterirumsplader og kølekapper, hvor høj årlig efterspørgsel gør et robust, dyrt værktøj til det mest økonomiske valg i hele programmets levetid.
 Custom 2200T aluminiumslegering trykstøbte motorhusfabrik, producenter - N Ningbo NKT Tooling Co., Ltd. er Kina 2200T aluminiumslegering trykstøbte motorhusproducenter og tilpasset fabrik, detaljer: 2200T ... Se produkt →
Når man læser op mod alternativer, fremstår formomkostningerne ved trykstøbning i et mere retfærdigt lys.
Sandstøbeværktøj er meget billigere. Mønstre og kernekasser til sandstøbning kan produceres for nogle få tusinde dollars, og processen tåler lave volumener. Men hver sandstøbt del kræver mere materiale, mere færdigbearbejdning og mere inspektion, og produktionshastigheden er langt lavere. Når volumen vokser over et par tusinde dele om året, overvælder omkostningsfordelen pr. del ved trykstøbning normalt den højere forminvestering.
CNC-bearbejdning undgår værktøj næsten udelukkende i en bearbejdet-fra-billet-tilgang. Fraværet af et formgebyr gør bearbejdning attraktiv for engangsdele og meget små partier. Men de tilbagevendende delomkostninger er meget højere på grund af materialespild, maskintimer og manuelt arbejde. På mængder omkring 1.000 til 2.000 dele krydser omkostningskurven, og trykstøbning bliver billigere, selv efter at formen er inkluderet. For dele på 2.000 til 10.000 enheder om året bliver sammenligningen stram, og beslutningen afhænger af geometri, materiale og krav til finish.
Andre støbevarianter, såsom lavtryksstøbning eller squeeze støbning, har deres egne værktøjsregler. Klemstøbning, der ofte bruges til strukturelle dele med høj integritet, kræver typisk mere robust og dyrere værktøj end almindelig højtryksstøbning. Afvejningen er højere mekaniske egenskaber og bedre tryktæthed i kritiske applikationer. Hver proces har et break-even-punkt, der afhænger af delens geometri og volumen, så sammenlign de samlede omkostninger i stedet for det forudgående værktøjsgebyr alene.
Det meste af formprisen er låst fast i deldesignet, før nogen leverandør ser det. En gennemgang af design-til-fremstillelighed er et omkostningsreduktionsværktøj, der betaler sig selv flere gange. Det er de områder med den højeste gearing.
Ud over deldesign kommer de klareste besparelser ved at matche værktøjet til det faktiske årlige volumen. En støbeform med to hulrum koster mere, men hvis du kun vil bruge 20.000 dele om året, vil de ekstra hulrum stå stille. Vælg maskinens tonnage tidligt; hvis du allerede ejer en 800-tons eller 1.650-tons maskine, fortæller leverandøren, at den nøjagtige model giver dem mulighed for at designe støbeformens base til den plade og undgå unødvendigt stål.
Til sidst konsoliderer du oplysningerne i tilbudsforespørselen. Definer legeringen, belægningskravet, prøveudtagningsstandarden, produktionsmaskinen, hvis den er fast, og den forventede leveringstidslinje. En komplet RFQ forkorter tilbudstiden, undgår antagelser og giver leverandøren mulighed for at optimere værktøjet i stedet for at tilføje en risikopræmie for usikkerhed.
Citatet er væsentligt, men det er ikke hele billedet. De faktiske leverede omkostninger for en form inkluderer dens fejltilstande og vedligeholdelsesbyrden. Når du vurderer en leverandør af trykstøbeforme, så spørg følgende.
Svarene afslører, om leverandøren citerer en form eller en produktionsløsning. En seriøs formproducent vil diskutere skudcyklusser, køleeffektivitet og samlede omkostninger pr. del i stedet for kun prisen på værktøjet. Det hjælper også at spørge ind til leverandørens historie med lignende projekter. En støbeform til en sikkerhedskritisk aluminiumskomponent er summen af tusindvis af små beslutninger, og erfaring med samme klasse af dele reducerer målbart risikoen for en sen og dyr revision.
Som reference er det også vigtigt at forstå, hvor din leverandør sidder i branchen. En virksomhed med sin egen ingeniørhistorie, et moderne maskinværksted og en dokumenteret track record inden for højtryks-støbeforme er i en stærkere position til at håndtere disse risici. Vores virksomhedsbaggrund er beskrevet detaljeret på siden Om, herunder udviklingen fra et formdesignstudie til fuldskala støbeformefremstilling til aluminium, magnesium og zinklegeringer.
De typiske omkostninger ved en trykstøbeform spænder fra nogle få tusinde dollars for simple zinkværktøjer til et par hundrede tusinde dollars for store aluminiumskonstruktioner til biler. Spredningen er normal og forventet. Dit eget projekts position inden for dette område er styret af delens kompleksitet, den valgte legering, hulrumstal og produktionsvolumen. Hver leverandør beregner formomkostninger fra de samme funktionelle blokke: teknik, stål, bearbejdning, komponenter, montering og prøveudtagning. Det billigste tilbud er ikke det samme som den laveste samlede pris, og formens reelle værdi er fanget i skud, tolerancer, cyklustid og vedligeholdelsesintervaller.
For at få et præcist og konkurrencedygtigt tilbud skal du færdiggøre delens design, definere materiale- og overfladekravene, angive det årlige volumen og kontakte leverandørerne med fuld information. Den tid, der investeres i design-til-fremstillingsarbejde, og i at matche værktøjskapaciteten til det faktiske produktionsbehov, vil reducere formprisen mere end nogen forhandlingstaktik. Når formen er velkonstrueret til støbelegeringen og delvolumenet, bliver den et holdbart produktionsaktiv snarere end en linjepost, der skal minimeres.
Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
86-135-64796935
Copyright © Ningbo NKT Tooling Co., Ltd. Alle rettigheder forbeholdes.

