

Kontaktoplysninger
-
 Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
-
 86-135-64796935
Få et tilbud
Typiske omkostninger ved en støbeform: Hvad købere bør forvente, og hvorfor det varierer
2026-08-20
Forestil dig, at du køber en trykstøbt del til en ny bilkomponent. Du sender den samme CAD-fil til tre formleverandører, og deres tilbud på værktøjet kommer tilbage på $8.500, $22.000 og $46.000. Hvilken er rigtig? Sandheden er, at ingen af dem kan bedømmes på antallet alene. De typiske omkostninger ved en trykstøbeform er en række, ikke et punkt: simple zinklegeringsværktøjer kan starte omkring $3.000, mens en kompleks aluminium- eller magnesiummatrice med flere dias, indsatser og intern køling nemt kan nå $100.000 eller mere.
Årsagen til denne spredning er, at en trykstøbeform er et specialfremstillet stykke produktionsudstyr, ikke en vare. Dens pris afspejler delens geometri, legeringen, der støbes, det forventede produktionsvolumen, antallet af hulrum, den levetid, der kræves af værktøjet, og niveauet af proceskontrol, der er nødvendigt for at holde snævre tolerancer. Denne artikel forklarer, hvordan formomkostningerne er struktureret, hvad der driver tallene op eller ned, og hvordan købere kan budgettere realistisk og undgå dyre fejl.
At forstå, hvordan formpriserne er bygget op, er det første skridt mod et realistisk budget. En $5.000 form og en $90.000 form kan begge kaldes "støbeværktøjer", men de er forskellige i næsten enhver fysisk og teknisk forstand. Lad os nedbryde de vigtigste omkostningsdrivere.
Formens fysiske størrelse er den mest oplagte faktor. Et lille elektronisk controllerhus kan passe i en 300 mm gange 300 mm formbase, mens et komplet transmissionshus eller motorhus kunne kræve en formbase, der måler mere end 1.200 mm i én retning. Stålvolumen vokser med kvadratet af fodaftrykket og nogenlunde lineært med tykkelsen. En større form betyder mere formstål, flere bearbejdningstimer, større CNC'er og ofte en større trykstøbemaskine til prøveudtagning. Det er ikke usædvanligt, at en lille form vejer under 300 kg og en stor bilform vejer over 5 tons.
For et typisk produkt som f.eks. et bilbeslag kan formfodaftrykket være moderat, men for strukturelle komponenter som et stødtårn eller en batteribakke kan delkonvolutten alene fordoble værktøjsomkostningerne sammenlignet med en tilsvarende kompleks lille del. Købere undervurderer ofte virkningen af overordnede dimensioner, fordi de fokuserer på antallet af funktioner i stedet for grundstørrelsen.
Antal hulrum er en kernebeslutning i hvert formprojekt. En støbeform med enkelt hulrum producerer én del pr. cyklus; en støbeform med to hulrum producerer to, og en støbeform med otte hulrum kan producere otte, hvis løberen og portsystemet er nøje afbalanceret. Hvert ekstra hulrum øger støbeformens basestørrelse og stålvolumen, fordobler eller tredobler bearbejdningskompleksiteten og gør køle- og påfyldningsdesignet sværere at optimere.
Rent praktisk tilføjer flytning fra et hulrum til to typisk 40% til 60% til formomkostningerne, ikke 100%, fordi nogle komponenter såsom formbunden, indløbsbøsningen og udkastningspladerne er fælles. At flytte fra fire hulrum til otte er dog mindre effektivt i procent og kan tilføje 70 % eller mere, fordi værktøjet skal omdesignes med et større fodaftryk og mere komplekst løbesystem. Nogle zinkdele med stort volumen bruger multi-slider-værktøjer med 12 eller flere hulrum, og disse forme kan være overraskende dyre på grund af de indviklede glidemekanismer og præcise tilpasningskrav.
Den geometriske kompleksitet af delen dikterer, hvor mange bevægelige elementer formen skal indeholde. Et underskæring, et sidehul eller et udvendigt gevind kræver et glidestykke (også kaldet en sidevirkende kerne). Hver slæde tilføjer en hærdet stålindsats, et slædelegeme, styrestifter, vinklede kiler, hydraulisk eller mekanisk aktivering og yderligere vandledninger. En simpel form uden dias er den billigste; en støbeform med fire store hydrauliske glider kan stå for $15.000 til $40.000 alene bare i glidemekanismerne.
Kerner, der skaber indre hulrum, driver også omkostningerne. Dybe kerner skal afkøles indvendigt for at undgå krympeporøsitet, hvilket kræver boring af lange vandkanaler eller investering i additivfremstillede kerneskær. Aftagelige indsatser, der kan byttes til forskellige varianter af den samme del, tilføjer endnu et omkostningslag, men kan spare penge, hvis du planlægger flere lignende varenumre.
I vores egen formbutik ser vi ofte en lignende del med forskellige hulmønstre. En kunde kan vælge en familieform med udskiftelige indsatser til at håndtere tre varianter; den oprindelige investering er højere, men prisen pr. del variation er lavere. En anden kunde kan insistere på tre dedikerede forme, som giver højere output, men et meget højere samlet værktøjsbudget. Begge tilgange er gyldige, og det korrekte valg afhænger af årlig volumen og prisstrategi.
Det valgte materiale til formkernen og hulrummet er en vigtig linjepost. H13 værktøjsstål er arbejdshesten til trykstøbning af aluminium og magnesium, men førsteklasses kvaliteter som DAC55, SKD61 eller importeret H13 med strammere renlighed og bedre isotropi koster mere pr. kilogram. Stålomkostningerne er ofte kun 15% til 25% af de samlede formomkostninger, men det påvirker i høj grad værktøjets levetid og pålidelighed.
Varmebehandling tilføjer endnu en betydelig afgift. Vakuumhærdning, flere tempereringscyklusser og spændingsaflastning er nødvendige for at opnå den nødvendige hårdhed (typisk 44 til 52 HRC for H13) og for at minimere forvrængning. Efter varmebehandling er der normalt en færdigbearbejdning eller elektrisk afladningsbearbejdning (EDM), hvilket øger omkostningerne yderligere. Nogle forme med høj levetid kræver også nitrering eller en fysisk dampaflejringsbelægning såsom TiAlN på kerne- og hulrumsoverfladerne, hvilket tilføjer $2.000 til $8.000 afhængigt af overfladearealet.
Beslutningen om at bruge et billigere stål, der kan overleve 50.000 skud, i forhold til en premium-kvalitet vurderet til 200.000 skud, ændrer forhåndsprisen dramatisk. For en prototype eller præproduktionskørsel kan en billigere løsning være berettiget. For et langvarigt bilprogram er den højere startinvestering ofte det mest økonomiske valg, når du beregner den samlede pris pr. varedel.
Trykstøbningscyklustiden styres stort set af afkøling. En form med strategisk placerede vandledninger fjerner varme hurtigere, reducerer cyklustiden og forbedrer delens kvalitet ved at forhindre hot spots og krympningsrevner. Det er dog ikke let at tilføje kølekanaler. Dybhulsboring bruges til lige linjer, men buede kanaler kræver et bearbejdet skær, der derefter forsegles med propper eller en vakuumloddet plade.
Konform køling, hvor skær er 3D-printede med komplekse interne baner, der følger delens kontur, er i stigende grad populær til trykstøbning af aluminiumslegeringer. Denne teknologi kan reducere cyklustiden med 15 % til 30 %, men skærene er dyre at producere og kræver ofte separat levetidsverifikation. En form med nogle få konformt afkølede indsatser kan koste 10% til 20% mere end en konventionelt afkølet form, men alligevel kan afkastet i produktivitet betale for denne forskel inden for et par måneder.
Køling påvirker også formens termiske træthedsadfærd. Dårlig afkøling fører til tidlig varmekontrol, hvilket forkorter formens levetid og øger vedligeholdelsesnedetiden. Investering i godt køledesign er en af de mest effektive måder at reducere de samlede ejeromkostninger på, men det er også et af de første områder, hvor en uerfaren leverandør vil skære ned for at sænke tilbuddet.
Snævrere tolerancer kræver mere omfattende bearbejdning, mere præcis EDM og mere omhyggelig tilpasning og spotting. En typisk trykstøbt del kan specificeres med en lineær tolerance på ±0,5 mm, men mange bilapplikationer kræver ±0,1 mm i kritiske områder. At holde ±0,1 mm i et formstål, der udvider sig og bevæger sig under processen, kræver mere robuste konstruktioner, mere detaljeret termisk analyse og yderligere forsøgsgentagelser. Dette kan nemt tilføje 10% til 30% til formomkostningerne.
Overfladefinish er en lignende driver. Hvis delen har brug for en specifik tekstur for æstetik eller en spejlpolering for at reducere friktionen i en glidende komponent, skal formen poleres i overensstemmelse hermed, og nogle gange selektivt. Teksturætsning på udvalgte områder kræver maskering og tilføjer to til fire ugers leveringstid plus $2.000 til $6.000 pr. stort område. Disse omkostninger er ikke synlige i CAD-filen, hvis du kun ser på geometrien, men de er en del af specifikationen og bør deklareres i RFQ.
Procesmobilitet ændrer også prisen på forme. Højvakuum trykstøbeforme kræver yderligere tætning, vakuumkanaler og et specielt designet skudsystem, der forhindrer luft i at trænge ind i hulrummet. Disse forme er dyrere at bygge og mere følsomme over for vedligeholdelse, men de producerer porøsitetsfrie strukturelle dele såsom batterihuse eller styrekomponenter. Formen til et vakuumstøbeprojekt kan være 15% til 25% højere end en konventionel form til en lignende geometri.
Klemstøbning (eller ekstruderingsstøbning) bruger et langsommere fyldningstrin og påfører højt tryk under størkning. Formen skal modstå højere mekaniske belastninger og er typisk bygget med mere robuste stålsektioner og tungere styresøjler. Omkostningspræmien sammenlignet med standard højtryksstøbning er mærkbar, men de resulterende dele tilbyder forbedret forlængelse og tryktæthed.
Som en leverandør, der har bygget både højvakuum- og pressestøbeforme til bilapplikationer, kan vi bekræfte, at procesvalget skal træffes tidligt, før formdesignet begynder. At skifte fra en konventionel matrice til en vakuum-assisteret en, efter at formen er bygget, er næsten lige så dyrt som at bygge en ny form.
Selvom hvert projekt er unikt, kan industriens prismønstre give dig en pålidelig fornemmelse af markedet. Følgende intervaller er baseret på de historiske tilbud, vi ser på markedet, og vores egen produktionserfaring, og de bør kun bruges til budgettering, ikke som faste tilbud.
| Form type | Kompleksitetsniveau | Typisk omkostningsinterval (USD) | Typisk hulrumstal |
|---|---|---|---|
| Zinklegering varmkammerform | Enkel, lille del | $3.000 – $12.000 | 1 til 4 |
| Zinklegering varmkammerform | Multi-slider, høj kompleksitet | $12.000 – $40.000 | 6 til 16 |
| Form af aluminiumslegering | Enkelt lille hus | $5.000 – $25.000 | 1 |
| Form af aluminiumslegering | Medium kompleksitet, moderat størrelse | $25.000 – $60.000 | 1 til 2 |
| Form af aluminiumslegering | Stor, kompleks, med rutsjebaner og vakuum | $60.000 – $120.000 | 1 |
| Magnesium legering form | Enkel til medium (styredele, beslag) | $30.000 – $80.000 | 1 |
| Magnesium legering form | Strukturel, højvakuum | $80.000 – $150.000 | 1 |
Disse intervaller antager, at formen vil blive bygget med standard H13 eller tilsvarende stål og vil blive brugt til en nominel produktionslevetid på 80.000 til 120.000 skud for aluminium og lidt lavere for magnesium. Hvis du forventer 250.000 skud eller mere, skal du tilføje en præmie for stål af højere kvalitet, mere generøs køling og overfladebehandling. Hvis du kun har brug for 20.000 prototyper, kan du muligvis købe en blødere stålform i den nederste ende af sortimentet.
Til forproduktionsserier med lavt volumen tilbydes nogle gange en enklere form bygget med uhærdede eller kortvarige indsatser med 30 % rabat. Afvejningen er, at du muligvis skal genopbygge eller reparere værktøjet efter et par tusinde skud. I nogle tilfælde er det det rigtige opkald. I andre resulterer det i skrot og forsinkelser, der sletter besparelserne.
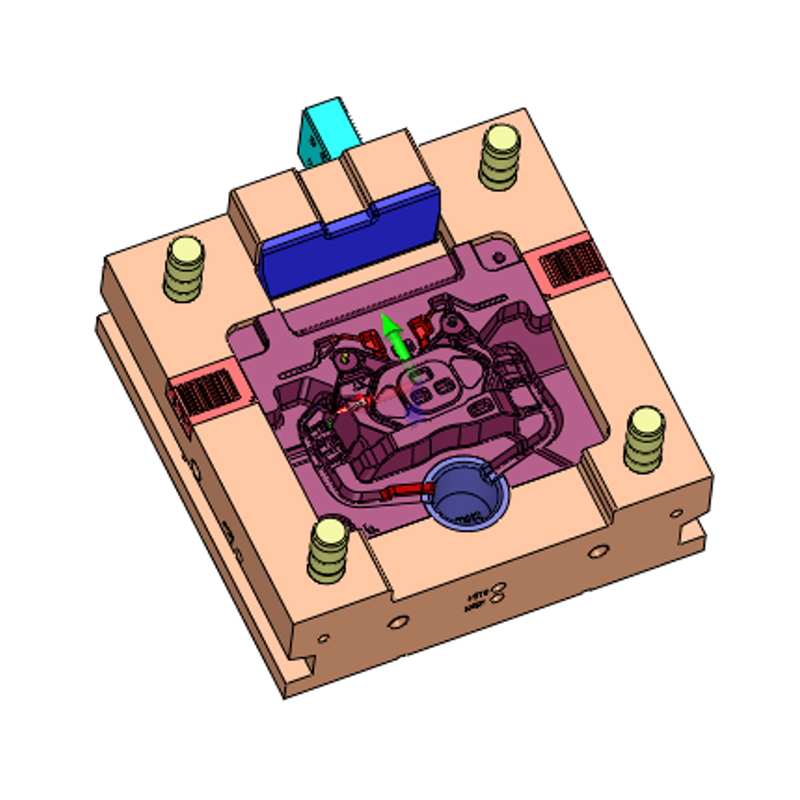
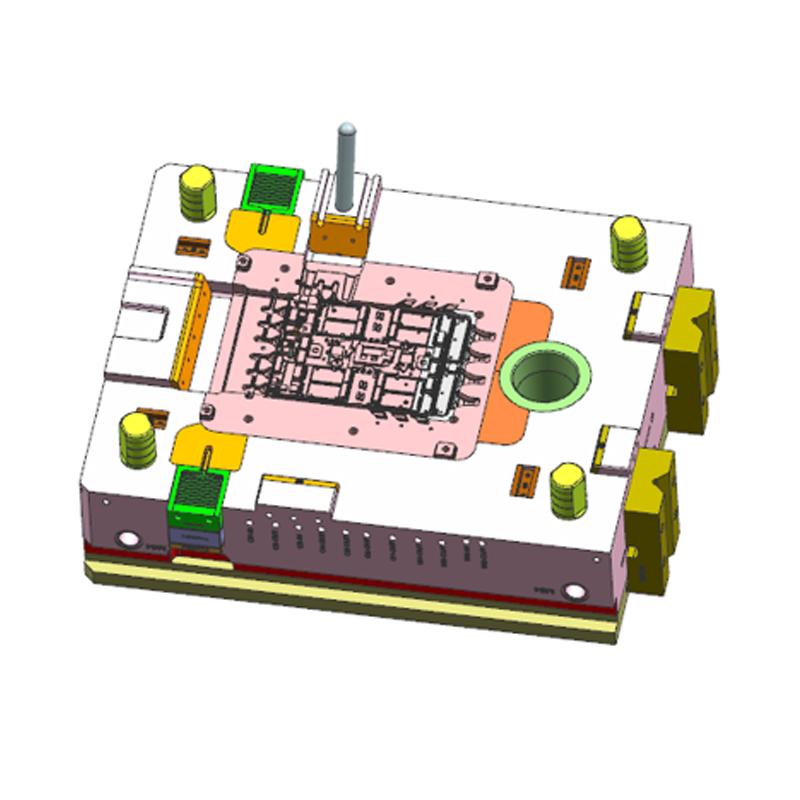
Som reference kan du overveje vores egen produktlinje for zinklegeringsværktøjer. En typisk 150t varmkammer trykstøbeform til zinkdele med et moderat antal hulrum falder i intervallet $12.000 – $30.000, afhængigt af delens geometri og påkrævede dias. Den slags værktøj bruges almindeligvis til VVS-armaturer, låsehuse og elektriske komponenter. Til sammenligning er en højhastigheds multi-slider zinkform med 10 eller flere hulrum et meget mere avanceret udstyr og er prissat i overensstemmelse hermed.
 Custom 150T Hot Chamber Die Casting Mold Factory, Producenter - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. er Kina 150T Hot Chamber Die Casting Mold Manufacturers og Custom Factory, detaljer: 150T Hot Chamber Di... Se produkt →
Når en leverandør sender dig et sekscifret tilbud på en trykstøbeform, er tallet summen af flere forskellige arbejdspakker. At vide, hvad de omfatter, hjælper dig med at sammenligne tilbud og identificere skjulte omkostninger. Her er den sædvanlige opdeling.
Før noget metal skæres, analyserer formdesignteamet delen, simulerer fyldningen og udarbejder det komplette værktøjsdesign. Dette inkluderer portposition, løbedimensionering, overløbsbrønde, placering af kølekanaler, udstødningssystemlayout og valget af kommercielt tilgængelige komponenter såsom ejektorstifter og indløbsbøsninger. Ingeniørhonoraret repræsenterer normalt 5% til 10% af de samlede formomkostninger, men en mere kompleks del eller et simuleringsdrevet design kan skubbe det højere. Hvis leverandøren tilbyder en DFM-rapport (design for manufacturability) og kommer med forslag til ændringer, indgår dette arbejde i denne fase.
En god designer forventer at køre mindst to eller tre designanmeldelser med kunden. Hver ændring af delens geometri, efter at formdesignet påbegyndes, kan tilføje timevis af redesignarbejde, hvilket er grunden til, at den endelige deldatalås er så kritisk en milepæl.
Hver form inkluderer en base, plader, styrestifter, bøsninger, ejektorplader og et væld af standarddele. Disse er normalt hentet fra specialiserede skimmelbaseleverandører. For en typisk mellemstor aluminiumsstøbeform kan basen med støttestrukturer koste $2.000 til $10.000 alene, og den pris vises som en separat linjepost i nogle tilbud. Større baser med tunge støttesøjler og et generøst spændeområde koster mere.
Selve stålet til kernen og hulrummet er en separat materialeomkostning. I et citat vil du se stålets vægt og kvalitet. Husk, at det bearbejdede stål er en lille brøkdel af den endelige vægt, fordi en stor blok skæres væk for at forlade delens form. At spånfjernelsen afspejles i bearbejdningstimerne, ikke kun stålvægten.
CNC fræsning, drejning, boring og trådtræk udgør det største arbejds- og maskinomkostningselement. En kompleks 3D-hulrumsform kræver mange timers 3-akset og 5-akset CNC-arbejde. Skarpe indvendige hjørner er afsluttet med EDM, som er bevidst langsommere og mere præcist. Værktøjsomkostninger er drevet af overfladeareal, skæredybde og påkrævet finish. Som en grov regel kan bearbejdning og EDM udgøre 40% til 60% af den samlede formpris.
Det er her, der opstår stordriftsfordele inde i formbutikken. En leverandør med moderne højhastighedsbearbejdningscentre og automatiseret elektrodefremstilling kan producere en mere nøjagtig form på kortere tid. Men timeprisen på en 5-akset mølle er høj, så et tilbud med færre timer til en højere sats kan være bedre end et med mange timer til en lav sats. Undersøg den citerede procesplan, hvis du vil forstå forskellene.
Efter bearbejdning samles formen. Kerne- og hulrumshalvdelene matches, slæderne monteres, og udkastningssystemet justeres. Spotting involverer påføring af en mærkningsmasse på kontaktfladerne og justering af pasformen for at sikre ensartet kontakt. Dette kan tage dage for en kompleks matrice og er en af de mest færdighedsafhængige faser af formfremstilling. Bænkarbejde omfatter også polering, afrunding af kanter og montering af vandbeslag.
De fleste formtilbud inkluderer et første forsøg på en trykstøbemaskine. Leverandøren kan bruge en egen maskine eller kontrakt med et nærliggende støberi. Omkostningerne til aluminium eller zinklegering brugt i forsøget, energien, operatørtiden og trykstøbemaskinens timepris er normalt inkluderet. Hvis der er behov for flere prøverunder, kan der forekomme yderligere omkostninger. En veldesignet form med en pålidelig leverandør kræver måske kun to eller tre runder; et problematisk design kan have brug for seks eller flere. Sørg for, at tilbuddet angiver, hvor mange prøvekørsler, der er inkluderet.
Under prøvefasen måler leverandøren delen, kontrollerer for svind, porøsitet og dimensionelle afvigelser. Hver korrigerende iteration kræver, at formen justeres, nogle gange ved at bearbejde hulrummet eller tilføje indsatser, og dette skal prissættes i projektplanen.
Varmebehandling er nogle gange opført separat fra bearbejdning, især hvis leverandøren køber udglødet stål og hærder det efter den første skrubning. Overfladebehandlinger som nitrering, PVD-belægning eller en slipmiddel-venlig belægning er ekstra. Disse behandlinger kan forlænge skimmelsvampens levetid og forbedre frigivelsen, men de er ikke altid inkluderet i basistilbuddet. Bed om en linjepost for at undgå en overraskelse i slutningen.
Professionelle formleverandører leverer dokumentation, der inkluderer materialecertifikater, varmebehandlingsrapporter, CMM-inspektionsdata og en vedligeholdelsesmanual. For bilprogrammer er denne dokumentation obligatorisk i henhold til PPAP-krav. Omkostningerne ved at udarbejde disse dokumenter, styring af projektplanen og afholdelse af revisionsopkald er normalt en lille procentdel af det samlede beløb, men i et detaljeret tilbud skal det identificeres. En leverandør, der tilbyder gennemsigtig projektstyring med fotos og fremskridtsrapporter, er de få tusinde dollars værd, som den kan tilføje.
Mange af de omkostninger, vi har beskrevet, er stærkt påvirket af beslutninger, der træffes i komponentdesignfasen. Allerede før du sender RFQ, kan du forme formomkostningerne ved at optimere delens geometri. Her er de mest almindelige designparametre og deres indvirkning.
Træk er den tilspidsning, der tilføjes til lodrette flader, så støbningen kan skydes ud uden at klæbe. En trækvinkel på 1° er typisk for aluminium, selvom 2° er mere sikkert for dybere ribber og kerner. Hvis trækket er for lille, kræver formen yderligere polering, og delen kan have trækmærker. Endnu vigtigere er det, at ribber uden modstand kræver ekstra sidehandlinger eller ekstra bearbejdning, som begge øger omkostningerne. At gennemgå udkastet tidligt er den billigste måde at spare penge på.
Pludselige ændringer i vægtykkelse forårsager krympehulrum og porøsitet. Formdesignet kan kompensere ved at tilføje indsatser og kuldegysninger, men det øger omkostningerne. En del med en ensartet vægtykkelse på 3 mm er meget nemmere at fylde og afkøle end en del, der hopper fra 2 mm til 5 mm i nærheden af en knast. At holde væggene ensartede reducerer behovet for intern køling og mindsker risikoen for hot spots.
Hvert underskæring kræver en rutsjebane. Du kan reducere antallet af slæder ved at ændre retningen på skillelinjen eller ved at acceptere en funktion, der kræver en sekundær bearbejdning. For eksempel kan et udvendigt gevind til en sensorbov bores efter støbning i stedet for at støbe på plads, så en roterende kerne undgås. Ekstraomkostningerne ved bearbejdning er ofte lavere end omkostningerne ved et komplekst objektglas i formen.
Når et underskæring er uundgåeligt, er det værd at spørge, om det kan formes med en løs kerne, der manuelt fjernes efter hvert skud. Dette er et billigt alternativ til dele med lavt volumen, men det sænker cyklustiden og er muligvis ikke acceptabelt for produktion i høj volumen. For en højvolumen automotive del er en hydraulisk slæde den eneste pålidelige mulighed.
Jo snævrere tolerance, jo dyrere er formen. Du kan spare omkostninger ved at udpege kritiske dimensioner, der virkelig har brug for ±0,1 mm og tillade standard trykstøbningstolerancer andre steder. Formbyggeren kan derefter koncentrere bearbejdningsopmærksomheden, hvor det betyder noget. Alt for mange købere anvender snævre tolerancer til hver funktion uden begrundelse, og formomkostningerne stiger med hver dimensionsforklaring.
Hvis delen har en dekorativ Klasse-A overflade, skal formen poleres til en spejlfinish og derefter struktureres, hvis det er nødvendigt. Polering og ætsning kan tage dages specialistarbejde. En mat finish eller en bearbejdet overflade kræver på den anden side mindre manuel polering. At vælge et tekstureret område kun på et lille panel i stedet for hele delen er en anden måde at kontrollere omkostningerne på.
Indstøbning i gevindindsatse eller brug af aftagelige indsatsstifter tilføjer håndteringskompleksitet til trykstøbecyklussen. Formen skal være designet til at belaste og fastholde indsatsen under indsprøjtning, og automatiseringssystemet skal placere den nøjagtigt. Dette kan øge formomkostningerne med $5.000 til $20.000, afhængigt af antallet af indsatser pr. cyklus. Det er ofte mere økonomisk at bruge et simpelt hul, der er støbt i delen og bruge en separat anboringsoperation for gevindet, medmindre indsatsen er nødvendig for monteringsstyrke eller tætning.
Det er vores erfaring, at opmuntring af kunder til at gennemgå deres deldesign i forhold til disse kriterier reducerer ofte de samlede støbeomkostninger med 10 % til 25 % uden at ændre komponentens funktion. Formbutikkens DFM-feedback er ikke et forsøg på at puste budgettet op; det er en direkte vej til et mere økonomisk værktøj.
Købsprisen for en trykstøbeform er kun udgangspunktet. I løbet af dens levetid vil du bruge penge på vedligeholdelse, reparationer, belægninger og reservedele. At forstå den forventede levetid for din form er afgørende for at beregne den sande pris pr. del.
En standard H13 aluminium trykstøbeform forventes almindeligvis at producere 80.000 til 120.000 gode skud, før de primære slidflader skal udskiftes. Dette nummer er ikke en garanti; det afhænger af legeringstemperaturen, indsprøjtningshastigheden, termisk cyklus, og hvor godt kølesystemet fungerer. En form bygget med førsteklasses stål og god køling kan nå 150.000-200.000 skud, mens et værktøj af lavere kvalitet kan vise varmekontrol efter 30.000 skud.
Magnesiumlegeringer støbes ved temperaturer noget lavere end aluminium, hvilket ofte tillader lidt længere skimmellevetid, hvis processen styres godt. Zinklegeringer er de nemmeste på formen, og varmkammer zinkforme overstiger ofte 500.000 skud, fordi driftstemperaturen er meget lavere. Det er en af grundene til, at zinkværktøj ofte er bygget med hærdede skær, der er behandlet mindre aggressivt end aluminiumsværktøjer.
Den vigtigste fejltilstand for trykstøbeforme er varmekontrol, når hundredvis af termiske cyklusser forårsager et netværk af små revner på formens overflade. Revnerne giver overfladefejl i den støbte del og forårsager til sidst lodning eller klæbning. Regelmæssig vedligeholdelse, herunder polering af revner og behandling af overfladen, kan forlænge formens levetid. Hver reparationscyklus har dog en omkostning, og formen skal tages offline under reparation.
At sætte et vedligeholdelsesbudget svarende til 5% til 10% af den oprindelige formpris om året er en rimelig regel for aluminium- og magnesiumforme. For zink er tallet lavere. Dette budget dækker nye ejektorstifter (som slides), udskiftningsglas og nypolering efter en kørsel med stort volumen. Hvis du indgår aftale med formproducenten om reparationer, skal du også planlægge logistikken for at sende formen tilbage og den tid, hvor du ikke kan producere dele.
Nogle leverandører tilbyder aftaler om vedligeholdelse af forme. Formen returneres til inspektion efter hver X tusinde skud, og leverandøren udfører foreskrevne servicetrin mod et fast gebyr. Dette beskytter din investering og kan forhindre lange produktionsstop. Disse aftaler er ikke almindelige på alle markeder, men de er værd at spørge efter, hvis du forventer et højt årligt volumen.
Formpris pr. del afhænger af det samlede antal dele, du planlægger at producere. Dette er den vigtigste beregning i et trykstøbeprojekt. Her er et ligetil eksempel.
Antag, at formmulighed A koster 20.000 $ og producerer en del i en 30-sekunders cyklustid. Formmulighed B koster $40.000, men producerer den samme del i en 22-sekunders cyklus, fordi den har bedre køling og et andet gating-layout. Cyklustidsreduktionen sparer 8 sekunder pr. del. Over 100.000 skud, altså 800.000 sekunder, cirka 222 timers maskintid. Ved en maskintimepris på 80 dollars beløber besparelsen sig til 17.760 dollars. I dette tilfælde betaler den dyrere form for det meste af de ekstra $20.000 inden for det samme produktionsvolumen. Hvis volumen er 500.000 skud, er den ekstra investering triviel i forhold til besparelsen.
Det modsatte er også sandt. En billigere form med en kortere forventet levetid kan være den rigtige løsning, når du kun skal bruge 15.000 dele til et nicheprodukt. Afskrevet over 15.000 dele kan en langtidsholdbar form på $45.000 tilføje $3 pr. del, mens en $20.000 korttidsform kun tilføjer $1,33 pr. del. Du kan derefter acceptere en højere reservedelspris. Den vigtigste beslutningsfaktor er det årlige volumen og tilliden til din prognose.
Udfør en simpel break-even-analyse, før du færdiggør formspecifikationen. Beregn den samlede investering plus omkostningerne pr. del ved tre forskellige volumener: din konservative forventede volumen, din basisprognose og en stor mængde. Hvis scenariet med høj volumen er plausibelt, skal du investere i formen med længere levetid. Hvis det konservative tilfælde er sandsynligt, skal du reducere den oprindelige investering og forvente at reparere eller genopbygge værktøjet.
Det samme princip gælder for hulrumstælling. En støbeform med et hulrum kan koste 30.000 USD, mens en støbeform med 2 hulrum kan koste 48.000 USD. Værktøjet med to kaviteter har en 60 % højere investering, men fordobler cirka output i timen. Ved høj volumen retfærdiggør cyklustidsbesparelsen nemt de ekstra $18.000. Ved lav volumen er støbeformen med et hulrum mere rationel, fordi maskintiden er mindre af en flaskehals.
For et virkeligt eksempel fra vores produktportefølje, en del som en magnesiumlegering trykstøbt styrerør er en typisk strukturel bilapplikation, der kræver ensartet dimensionsstabilitet over lange produktionsserier. I så fald er en højere indledende forminvestering i premium stål og raffineret køling næsten altid den rigtige beslutning, fordi værktøjet skal holde snævre tolerancer i flere år uden gentagne svejsereparationer.
 Custom Magnesium Alloy Die-Cast Steering Tube Factory, Producenter - Ningbo NK Ningbo NKT Tooling Co., Ltd. er Kina-magnesiumlegering trykstøbte styrerørproducenter og tilpasset fabrik, detaljer: Magnesiumlegering Di... Se produkt →
At anmode om et formtilbud er ikke så simpelt som at sende en CAD-fil og vente på et nummer. Et pålideligt tilbud kræver en komplet specifikation, og jo mere tid du bruger på at udarbejde denne specifikation, jo mere præcise vil dine sammenligninger være.
Manglende information er den mest almindelige årsag til unøjagtige citater. Hvis leverandøren ikke kender den årlige volumen, kan de antage en højere volumen og designe et dyrere værktøj, som du ikke har brug for, eller de kan antage en lav volumen og citere et skrøbeligt værktøj. Hvis du undlader at nævne en sekundær bearbejdningsoperation, der fjerner materiale i nærheden af et kritisk kernehul, kan formen muligvis ikke støbe hullet i den korrekte position eller have et unødvendigt krympehulrum.
Disse spørgsmål vil adskille en professionel leverandør fra en mægler. En mægler videregiver ofte anmodningen til en fabrik og kan kun give et vagt svar på tekniske spørgsmål. En rigtig formmager kan svare direkte, give en procesplan og vise et eksempel på en lignende form.
Vær forsigtig, hvis et eksisterende tilbud er langt lavere end noget andet tilbud for den samme formspecifikation. Forskellen kan skyldes brug af uhærdet stål til kernen og hulrummet, minimale kølekanaler, ingen EDM til hjørnedetaljer eller et utestet portdesign. Bed leverandøren om at begrunde den lavere pris med en detaljeret opdeling. Tilsvarende, hvis et tilbud knap nok ændres, når du beder om en højere forventet formlevetid, har leverandøren muligvis ikke justeret designet for at nå denne levetid. Et realistisk tilbud vil afspejle den øgede stålkvalitet og køleinvestering med en meningsfuld prisstigning.
Det er også vigtigt at verificere leverandørens faktiske produktionskapacitet. Hvis du køber fra en oversøisk leverandør, så bed om nye billeder af bearbejdningsgulvet og et videoopkald for at se formen blive bygget. Siteprofilen for vores virksomhed viser for eksempel en moderne fabrik med 6.000 kvadratmeter produktionsplads og over 80 ansatte, hvilket er i overensstemmelse med en seriøs formmager. Men du bør også bekræfte det specifikke maskineri, der er tilgængeligt for dit projekt. Ikke alle fabrikker med en CNC-maskine kan bygge en stor kompleks matrice.
At vælge det laveste formtilbud kan være fristende, men formen er det produkt, der former hver eneste del, du vil sælge i de næste mange år. Omkostningsforskellene mellem leverandører er ikke kun markup; de afspejler teknisk dybde, produktionsevne, kvalitetssystemer og viljen til at understøtte formen efter levering.
En erfaren formmager som Ningbo NKT Tooling Co., Ltd. bringer mere end bearbejdningsevner. Vi bringer en historie, der starter med et dedikeret trykstøbningsformdesignstudie i 2009, efterfulgt af år med bygning af zink- og aluminiumværktøjer, hvorefter vi udvider til autodele i magnesiumlegering og højvakuumforme i 2016. Den tidslinje betyder, at vi har arbejdet igennem udfordringerne med tyndvæggede strukturelle komponenter og styringsdele med snæver tolerance. Vi ved, hvorfor en støbeform fejler, og hvordan man designer mod den fejl.
Denne erfaring omsættes direkte til formomkostninger i designfasen. Vi er i stand til at foreslå en portplacering, der reducerer svejselinjer, eller et kølekanalarrangement, der forkorter cyklustiden med 15 %, eller et glidedesign, der er mere robust og lettere at vedligeholde. Disse forslag er ikke gratis, men de reducerer omkostningerne pr. del og risikoen for nedetid.
Kvalitetssystemer har også betydning. Vi har ISO9001-certificering, som først blev opnået i 2011. Et formelt kvalitetssystem skaber en disciplineret proces for designgennemgange, materialeinspektion, procesmåling og endelig validering. For bilkunder er ensartet dokumentation afgørende. En leverandør uden et dokumenteret kvalitetssystem kan stadig producere en god støbeform, men processen er ikke gentagelig, og risikoen for en skjult defekt er højere.
Når du vurderer en leverandør, skal du overveje hele værdistrømmen. Vil du modtage en omfattende DFM-rapport? Vil leverandøren bruge flowsimulering til at undersøge fyldning og størkning? Vil de fremstille en højvakuumform med samme opmærksomhed på tætning som på geometri? Disse egenskaber er i stigende grad standard for støbning af aluminium i biler. For eksempel, en trykstøbt beslag af aluminiumslegering er en strukturel del, der kræver høj styrke og lav porøsitet. En leverandør, der har bygget hundredvis af lignende beslag, vil kende det ideelle løberforhold og de forholdsregler, der skal til for at kontrollere svind.
 Brugerdefineret aluminiumslegering trykstøbt beslagfabrik, fabrikanter - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. er Kinas aluminiumslegering trykstøbte beslagproducenter og tilpasset fabrik, detaljer: ADC12 aluminiumslegeringen ... Se produkt →
I vores produktionsgulv håndterer vi hele viften af arbejde: konventionelle, højvakuum- og squeeze-støbeforme, samt varmkammer-zinkværktøj og multi-slider-maskiner. Vi har også et overblik over den bredere fremstillingsproces. En form til et motorhus skal f.eks. interagere med automatisk isætning af køleindsatse og efterfølgende bearbejdning. Hvis formproducenten forstår disse nedstrømstrin, kan den undgå at skabe funktioner, der komplicerer monteringen.
Når du sammenligner støbeformsleverandører, så bed om casestudier af dele med en lignende skala og kompleksitet. Døm ikke en portefølje alene efter smukke støbte dele. Spørg om indledende forsøg, udfordringer, og hvordan de løste uventede porøsitets- eller dimensionsproblemer. Svarene vil fortælle dig mere om leverandøren end nummeret på tilbuddet.
Husk endelig, at en form er en kapitalinvestering. En velbygget form kan repareres, modificeres og genbruges i flere år eller endda årtier i tilfælde af zinkværktøj. En dårligt bygget form kan belaste din produktionsplan og skade dit kundeforhold. De sande omkostninger ved en trykstøbeform inkluderer de forstyrrelser, forsinkelser og skrot, der kan følge en omkostningsbesparende beslutning, der er taget for tidligt.
Sammenfattende er der ikke noget enkelt svar på spørgsmålet "Hvad er den typiske pris for en trykstøbeform?" Det eneste ærlige svar er, at det afhænger af delen, legeringen, produktionsvolumenet og specifikationen. En simpel zink-varmekammerform kan produceres for under $10.000, mens en stor multi-slide aluminiumsform med vakuumassistance kan overstige $100.000. Budgettet bør dog ikke fastsættes, før der er gennemført en ordentlig teknisk gennemgang af delen.
Start med en klar forståelse af dit årlige volumen og krav til skimmellevetid. Så engager en leverandør, der vil udfordre dine antagelser med en detaljeret DFM og omkostningsopdeling. Hvis du køber en del til bilapplikationer, skal du kigge efter en partner, der har dokumenteret erfaring med både konventionelle og avancerede processer, og som kan forklare afvejningen mellem forudgående omkostninger og langsigtet produktivitet. En lidt højere forminvestering er ofte berettiget, hvis den tillader kortere cyklustider, lavere porøsitet og færre defekter. Og hvis du er usikker, så bed leverandøren om at lede dig igennem en lignende sag som f.eks anvendelse af trykstøbning af aluminiumslegeringer i bildele , som illustrerer, hvordan design- og procesvalg i sidste ende styrer den pris, du betaler.
Wangshan Road, Jiangbei-distriktet, Ningbo, Zhejiang, Kina
86-135-64796935
Copyright © Ningbo NKT Tooling Co., Ltd. Alle rettigheder forbeholdes.

